 VR
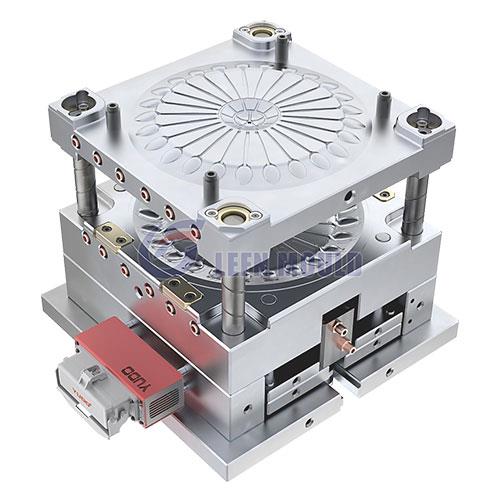
图:薄壁注塑模具——型腔、冷却水路与热流道需要在开模前一次定好。
薄壁注塑件的难点从来不在"能不能打出来",而在"能不能稳定地打出来"。壁厚降到 0.4–1.0 mm 后,熔体在型腔里的流动窗口变得很窄,注射速度、保压曲线、模温任何一项偏一点,结果就是短射、飞边或翘曲。对包装件而言,这些不是良率数字,而是直接吃掉利润的成本。
雷丰模具位于浙江台州黄岩,薄壁与包装类注塑模具是主力产品线之一。这篇文章把我们做一套薄壁模具的实际流程写清楚,给正在评估项目的采购和工程师做个参考。
变形。薄壁件冷却快、收缩不均,平面度和圆度最先失守,涂料桶这类大直径、带加强筋的结构尤其明显。
飞边。锁模力与型腔压力不匹配时分型面就会溢料。薄壁件注射压力高,留给模具的余量比常规件更小。
周期。包装件利润薄,成型周期每多一秒都是单件成本,而冷却水路的设计直接决定这个数字。
薄壁项目我们从模流分析开始,而不是从钢材开始。先确认浇口位置与流道平衡,再定冷却布局,最后才讨论模具结构。
薄壁件的熔体流动长度有限,浇口位置差几毫米,末端就可能短射。多腔模具还要做流道平衡计算,否则各腔填充不同步,尺寸一致性无从谈起。
冷却决定周期,也决定变形。对变形敏感、结构复杂或节拍要求高的制件,我们会评估随形冷却或隔水片方案,让型腔表面温度分布更均匀;结构简单的件用常规水路即可,不必为概念多花钱。
薄壁件充填速度快,型腔气体来不及排出就会烧焦或短射。排气槽位置与深度在开模前确定,避免试模阶段反复修模。
型腔钢材按腐蚀性、抛光要求和批量选型。高抛光材料对加工余量与热处理顺序要求更严——薄壁件的型腔表面一旦留下刀痕,脱模和外观都会出问题。多腔模具的型腔一致性靠加工精度保证,而不是靠装配时修配。
热流道与冷流道的取舍按材料、批量、换色频率逐项核算:批量大、换色少的包装件通常适合热流道;小批量、多颜色的项目用冷流道反而更灵活。
装配完成后用实际生产材料做 T1 试模,检查短射、飞边、尺寸和周期,再根据结果调整浇口与冷却。包装类项目我们通常要求连续走满数百模再判定通过——单件合格不等于批量稳定,这一点在薄壁件上尤其明显。
取决于年需求量、注塑机吨位与制件尺寸。日用品和包装件常见 2–8 腔,量特别大的小件会做到 16 腔以上。腔数越多模具成本越高,但单件成本越低,需要用年产量算平衡点。
不一定。热流道省去流道料、缩短周期,但增加成本与维护点。批量大、材料单一、换色少的项目收益明显;小批量或频繁换色的项目,冷流道加合理回收更划算。
常规结构通常在 8–12 周,腔数多、结构复杂或需要多轮试模的项目会更长。具体交期在设计评审后按结构确认,我们不靠压缩试模次数来缩短周期。
薄壁与包装类模具覆盖薄壁餐盒、涂料桶、周转箱、工业包装箱等结构,同时提供椅桌类与日用品类注塑模具。项目可以从单套模具开始,也可以按整线节拍配套。
 +86-576-81126888
 export@lefnmould.com